








北京兰光创新科技有限公司成立于2002年,总部位于北京,是专注智能制造领域的工业软件与解决方案提供商。公司核心业务聚焦 MES制造执行系统、设备物联网平台及工业大数据分析,服务于航空航天、军工、高端装备等离散制造业。
DNC
0.00条评价401次浏览
所属厂商:
交付方式:
定价方式:
适用客户规模(/人):
价格区间:
公司介绍:
产品详情:
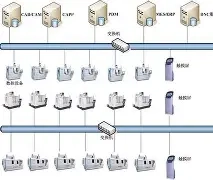
兰光创新分布式数控DNC系统是为高端制造业设计的车间级数控设备联网与综合管控平台,聚焦数控程序全生命周期管理、设备实时监控及生产任务协同。该系统通过构建“设备边缘层-车间控制层-企业应用层”三级架构,实现异构数控设备的统一接入、程序可靠传输与加工过程数字化,支撑精密制造场景下的高可靠性需求。
一、核心功能模块与基础能力
1. 多源设备联网与通信管理
- 全协议兼容接入:
- 支持Fanuc、Siemens、Heidenhain等主流数控系统(如Fanuc 30i/31i、Siemens 840D);
- 兼容老旧设备:通过串口服务器(RS232转以太网)或协议网关(如Modbus转OPC UA)接入非标设备;
- 高可靠通信保障:
- 双通道冗余:主备网络自动切换(如以太网+4G备份),断网时本地缓存数据;
- 传输加密:程序传输采用SM4国密算法加密,防止未授权访问。
2. 数控程序全流程管控
- 结构化程序库:
- 版本树管理:按产品-工序-设备型号分层存储,支持G代码差异对比(增删行标记);
- 权限隔离:涉密程序(军工产品)设置独立存储区,访问需动态令牌认证;
- 程序下发与监控:
- 任务绑定下发:关联MES工单自动推送程序至目标设备,校验设备型号匹配性;
- 实时进度跟踪:监控当前执行的程序段号(如N120行),超时未推进自动告警;
- 修改留痕:设备端编辑程序后自动回收,关联原始版本生成修订链。
3. 设备状态与工艺数据采集
- 毫秒级实时监控:
- 基础状态:运行、停机、报警、调试(状态码解析);
- 工艺参数:主轴负载、进给倍率、坐标偏移、刀具补偿值(如Fanuc的#1100变量);
- 加工过程追溯:
- 报警深度捕获:记录报警代码(如Siemens 700000系列)、发生时间、复位操作;
- OEE自动计算:基于运行时间/空闲时间/故障时间统计设备综合效率。
4. 生产任务智能调度
- 动态排产引擎:
- 设备能力匹配:根据设备精度(如μm级)、刀库容量(刀具数)分配任务;
- 紧急插单处理:高优先级任务自动抢占设备通道,暂停当前低优先级程序;
- 现场人机协同:
- 设备终端指令:数控屏幕推送图文任务单(如“装夹图纸V3.1”);
- 异常响应:操作工按键触发“刀具破损”“材料短缺”等预设报警代码。
5. 刀具与参数管理系统
- 刀具全生命周期管理:
- 刀具台账:同步CAM刀具表(刀号、长度/半径补偿、寿命阈值);
- 寿命预警:累计切削时间超限时,设备屏幕弹窗提示更换;
- 加工参数防错:
- 参数规则库:存储材料-刀具-参数组合(如钛合金+硬质合金刀:S800 F150 ap0.1);
- 预执行校验:程序下发前模拟执行,拦截超程指令(如Z轴超机床行程)。
二、关键技术实现逻辑
1. 异构设备统一接入逻辑
- 边缘智能单元(EIU):
- 协议自适应:动态加载设备驱动(如Fanuc FOCAS库),解析原始数据报文;
- 数据轻量化:边缘端过滤无效信号(如<1%波动的空载电流),仅上传关键事件;
- 虚拟数控面板:
- 软件模拟MDI操作:通过指令集(如Siemens NCK变量读写)远程启停设备、修改偏置。
2. 程序传输可靠性设计
- 断点续传机制:
- 数据包分片:程序拆分为512KB数据块传输,失败时重传特定分片;
- 设备端确认:每接收1个分片返回ACK信号,超时无响应触发重试;
- 传输流量控制:
- 带宽自适应:根据网络延迟动态调整分片大小(延迟>100ms时降为256KB/片)。
3. 高精度数据采集逻辑
- 时间序列压缩存储:
- 旋转门算法(Swing Door):压缩连续稳态数据(如恒速主轴转速),保留关键拐点;
- 微秒级时间戳:精确记录事件顺序(如报警发生→程序暂停间隔);
- 工艺参数补偿:
- 热变形补偿:基于温度传感器数据动态修正坐标偏移量;
- 刀具磨损预测:分析切削力曲线变化趋势,预警异常磨损。
4. 安全与权限控制逻辑
- 军工级安全体系:
- 三员分立:系统管理员、安全管理员、审计员权限隔离(符合等保三级);
- 操作双因子认证:关键操作(程序删除)需动态密码+生物识别;
- 全操作审计追踪:
- 操作链回溯:记录程序修改者、设备参数调整人、任务派发员身份与时间;
- 数据防篡改:关键日志(报警记录、程序下发)区块链存证。
三、用户角色与操作场景
- 工艺主管:
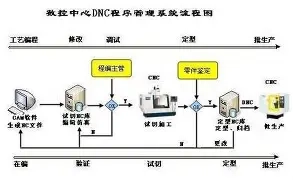
- 审核程序版本 → 绑定加工参数规则 → 发布至受控库;
- 车间调度员:
- 拖拽任务至设备甘特图 → 监控实时进度 → 紧急插单抢占通道;
- 设备操作员:
- 终端接收加工程序 → 启动加工 → 触发“刀具异常”报警 → 查看补偿值调整建议;
- 维修工程师:
- 调取设备报警历史 → 关联维修知识库 → 记录故障处理方案;
- 质量管理员:
- 追溯加工参数(如主轴振动超限时段) → 关联零件检测报告。
总结
兰光创新分布式数控DNC系统通过 “设备泛在接入、程序受控流转、数据毫秒采集、任务动态调度” 四大核心能力,构建覆盖“程序-设备-工艺-任务”的闭环管控体系。其技术本质是将精密制造场景下的设备孤岛转化为可协同、可追溯、可优化的数字节点,为高端制造业提供高可靠性的底层支撑。
展开更多
案例介绍
暂无内容
版权/专利
暂无内容
评价

"客观"-"真实"-"中立"-"专业"点评,每项不少于20字,总字数不少于90字,帮助更多迷茫的IT人。点评完即可现金抽奖,满5个送笔记本/平板活动支架;10个送扫地机器人;20个送VIP视频会员。
评分标准及明细
0-20分
很糟糕功能/性能/服务等基本无法使用
20-40分
较差功能/性能/服务等存在较多问题
40-60分
一般行业同类平均水平,凑活够用
60-80分
还不错行业上游水平,能满足大部分使用需求
80-100分
优秀行业领先水平,只有20%左右评比对象满足这个标准
总评分
0.0分项目
评分
同类平均分
综合
0
0
兼容性
0
0
稳定性
0
0
易用性
0
0
性能
0
0
市场占有率
0
0
功能
0
0
扩展性
0
0
美观度
0
0
技术服务
0
0
性价比
0
0
时间排序↓
最新
精华
0 条评论

向我咨询

发表评论